汽车内饰件尼龙注塑产品 性能优势、工艺要点与发展趋势
引言
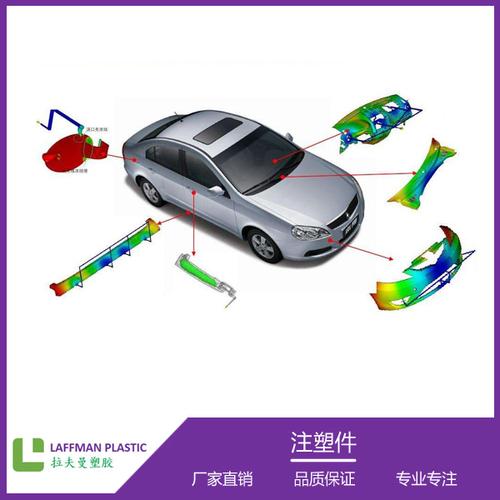
随着汽车工业向轻量化、环保化、舒适化方向快速发展,内饰件的材料选择与制造工艺成为影响整车品质的关键因素之一。尼龙(PA)作为一种综合性能优异的工程塑料,在汽车内饰件注塑产品中得到了广泛应用。从仪表板骨架、门板卡扣到座椅调节机构、空调出风口叶片,尼龙注塑件几乎无处不在。本文将系统探讨汽车内饰件尼龙注塑产品的材料特性、典型应用、注塑工艺要点以及未来发展趋势,为汽车配件从业者提供参考。
一、尼龙材料在内饰件中的性能优势
尼龙(聚酰胺,PA)具有以下突出特性,使其成为汽车内饰注塑件的理想选择:
- 优异的力学性能:尼龙具有高强度、高韧性和良好的抗疲劳性,能够承受内饰件在使用过程中的反复受力与冲击。例如,门板卡扣、座椅滑轨等部件需要长期承受振动和载荷,尼龙件表现出色。
- 耐热性与耐化学性:尼龙可耐受发动机舱及车内高温环境(短期可耐150℃以上),同时对油、脂、溶剂等有良好的抵抗能力,适合制造靠近热源或接触润滑剂的内饰件。
- 良好的加工流动性:通过调整玻纤增强比例或添加流动改性剂,尼龙可在注塑过程中填充复杂型腔,实现薄壁、精细结构的内饰件成型。
- 表面质量与可修饰性:尼龙注塑件表面可通过模具纹理、喷涂、电镀等工艺实现多样化外观,满足不同车型的内饰审美需求。
- 轻量化贡献:相比金属件,尼龙注塑件可减重30%~50%,且易于集成多个功能结构,减少零件数量,助力节能减排。
二、典型汽车内饰尼龙注塑产品举例
- 仪表板系统:仪表板骨架、出风口叶片、杯托、手套箱锁扣等,常用PA6或PA66+GF15%~30%。
- 门板与立柱:门板卡扣、地图袋支架、立柱饰板固定件,多采用增韧尼龙或玻纤增强尼龙。
- 座椅系统:座椅调节手柄、滑轨衬套、靠背锁止机构,要求高耐磨、高韧性,常用PA66+GF或PA46。
- 中控台与换挡机构:杯架、储物盒铰链、换挡面板卡扣,需兼顾刚性与尺寸稳定性。
- 空调与通风系统:风道拨片、风门执行器齿轮,常使用耐磨尼龙(如PA66+PTFE或二硫化钼)。
三、尼龙注塑工艺要点与质量控制
为确保内饰件尼龙注塑产品的一致性与可靠性,需重点控制以下环节:
1. 材料干燥
尼龙极易吸湿,注塑前必须充分干燥(通常120℃下干燥3~4小时,使含水率≤0.1%),否则制品易出现银丝、气泡,并导致力学性能下降。
2. 模具温度与冷却
模具温度建议80~120℃(视材料与壁厚),较高模温可提高结晶度、改善表面光泽和尺寸稳定性。冷却水道需均匀布局,减少内应力与翘曲变形。
3. 注塑参数优化
- 料筒温度:PA6约为230~260℃,PA66约为260~290℃,加玻纤材料可适当提高。
- 注射压力与速度:高给速度,避免冷料斑与流痕;保压压力适中,防止过保压导致飞边或应力开裂。
- 螺杆转速与背压:适当背压确保塑化均匀,但避免过高剪切降解。
4. 常见缺陷及对策
| 缺陷 | 原因 | 对策 |
|------|------|------|
| 银丝/气泡 | 材料未充分干燥 | 加强干燥,检查料斗密封 |
| 缩痕 | 保压不足或壁厚不均 | 优化保压曲线,调整壁厚 |
| 翘曲变形 | 冷却不均、纤维取向 | 平衡冷却,调整浇口位置 |
| 熔接痕强度低 | 料温过低、排气不良 | 提高料温,增加排气槽 |
四、内饰尼龙注塑产品的发展趋势
- 低气味、低VOC材料:车内空气质量法规日益严格,开发低挥发、低气味的尼龙改性料成为主机厂刚性需求。
- 免喷涂与外观件:通过色母粒、特殊纹理模具实现免喷涂高光或哑光效果,减少后处理工序,降低环保压力。
- 微发泡与轻量化:微发泡注塑可进一步减重10%~20%,同时改善尺寸稳定性,适用于大型内饰板。
- 可持续与再生尼龙:化学回收与生物基尼龙(如PA56)逐步应用于内饰件,助力碳中和目标。
- 智能化注塑:结合MES系统与模内传感器,实现工艺参数实时监控与自适应调整,提升良品率。
##
汽车内饰件尼龙注塑产品作为汽车配件中的重要组成,其技术含量与附加值不断提升。材料改性、模具设计、注塑工艺与数字化管理的深度融合,将持续推动内饰件向更轻、更美、更环保、更耐用的方向演进。对于零部件供应商而言,掌握尼龙注塑的核心工艺与质量控制能力,是在激烈市场竞争中赢得主机厂青睐的关键。
如若转载,请注明出处:http://www.ruislen.com/product/32.html
更新时间:2026-10-03 01:28:13